


液冷波紋管檢測設備-波紋管壓力測試臺
瀏覽:次 2026-11-07 16:28:14
標題:液冷波紋管檢測設備-耐壓爆破試驗機
一、產品概述(H2)
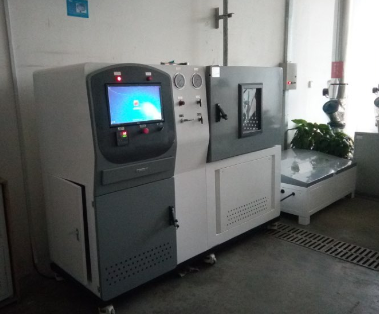
液冷波紋管壓力測試臺是專門用于液冷系統管路(金屬波紋管、編織網套波紋軟管、焊接波紋管組件、快插接頭總成)壓力性能驗證的專用試驗設備。與傳統通用水壓試驗機相比,它的差異集中在三處:介質(需耐受乙二醇水溶液,接觸件多用 316L 不銹鋼)、軟件控股方式:自動化測試,速率增壓,自動泄壓,以及產品的密封工裝接頭的密封和連接 、伺服控制(真實失效多源于壓力脈動與熱循環,而非單次超壓)。因此測試臺不只是 "打一次高壓",而是能按可編程的壓力 — 壓降值 — 時間重復性、自動化測試,
二、試驗項目(H2)
表格
|
試驗項目 |
方法要點 |
典型判據 |
|
靜液壓耐壓 |
緩慢升壓至試驗壓力,保壓 1~5 min |
無滲漏、無可見變形、無壓降 |
|
爆破試驗 |
連續升壓至試樣破裂,記錄峰值 |
爆破壓力 ≥ 規定倍數(常為工作壓力 3~5 倍) |
|
氣密性(壓降法) |
充氣至規定壓力,保壓讀壓降 |
壓降 / 泄漏率 ≤ 圖紙限值 |
|
壓力循環疲勞 |
0 ? 工作壓力(或 1.25 倍)往復 N 次 |
達到規定次數(常 10?~10? 次)無滲漏、無破裂 |
|
脈沖疲勞 |
方波 / 梯形波脈動,0.5~2 Hz,常疊加溫度循環 |
達到規定脈沖次數后無失效 |
|
流阻 / 壓降測試 |
定流量下測進出口壓差 |
壓降 ≤ 設計限值(選配) |
|
高低溫復合耐壓 |
?40 ℃ / 常溫 / 120 ℃ 下耐壓與氣密 |
各溫度點均無滲漏 |
|
彎曲 + 壓力復合 |
規定彎曲半徑下同時加壓 |
無滲漏、無破裂(選配) |
|
拉伸強度測試 |
焊接連接拉伸測試項目 |
極限拉力測試, |
判定依據的核心是 "無滲漏 + 無壓降 + 無破裂",配合循環次數與曲線存檔形成完整證據鏈。
三、工作原理與流程(H2)
以靜液壓耐壓為例:介質箱 → 過濾除氣 → 增壓泵(氣動 / 電動柱塞泵)→ 蓄能穩壓 → 比例閥控壓 → 試樣腔(含專用密封工裝)→ 壓力傳感器采集 → PLC 判定 → 泄壓回收。
壓力循環與脈沖試驗則在此基礎上增加高頻換向閥組與蓄能器,形成可控的升壓 — 降壓波形;波形頻率、升壓速率、上下限壓力、保壓與間歇時間均可編程設定,并同步采集壓力 — 時間曲線用于失效分析。
氣密性試驗采用獨立氣路,與液路物理隔離,避免殘留液體影響壓降讀數。
四、技術參數(H2,典型值,按實際機型替換)
表格
|
項目 |
典型規格 |
|
靜液壓試驗壓力 |
0~10 MPa(常規型);0~25 MPa(高壓型);可按 40 MPa 定制 |
|
爆破壓力上限 |
40 MPa(含防護艙) |
|
氣密試驗壓力 |
0~2 MPa(亦可真空側 ?90 kPa) |
|
壓力控制精度 |
±1% FS;穩壓波動 ≤ ±0.5% |
|
壓力傳感器 |
0.25 級 / 0.5 級,可選 0.1 Pa 級差壓傳感器 |
|
介質 |
去離子水、50% 乙二醇水溶液、液壓油(可選) |
|
介質溫度 |
?40 ℃~120 ℃(高低溫型);常溫型 5~40 ℃ |
|
循環頻率 |
0.1~2 Hz(脈沖型);低頻循環 1~30 次 /min |
|
循環次數 |
1~999999 次可設,自動計數與失效停機 |
|
試驗腔容積 |
0.5~20 L(按試樣與工裝確定) |
|
工位數量 |
單工位 / 雙工位 / 4~8 工位并聯 |
|
數據能力 |
曲線記錄、報表導出、條碼綁定、MES/OPC UA 對接 |
|
安全配置 |
防護艙、超壓泄放、機械限位、破爆檢測聯鎖、遠程操作 |
|
電源 / 氣源 |
AC 380 V;0.6~0.8 MPa 潔凈干燥壓縮空氣 |
- 上一篇:壓力容器壓力衰減-保壓測試臺-保壓試驗機
- 下一篇:沒有了


